

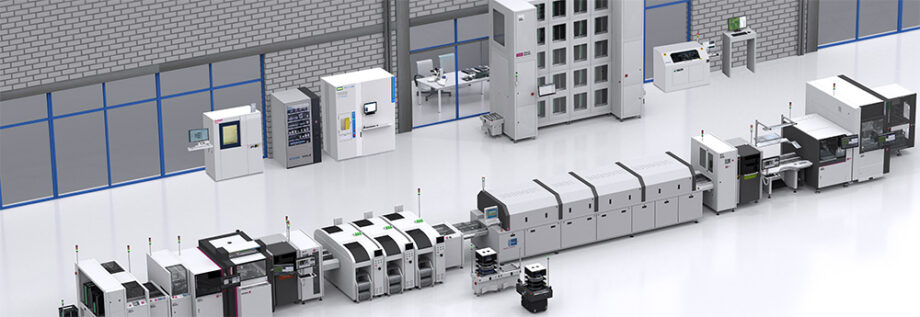
Avant qu’un circuit imprimé n’entre sur une ligne CMS, une grande partie du travail a déjà commencé. Réception des composants, contrôle des références, traçabilité des lots, comptage, maîtrise de l’humidité, protection contre les décharges électrostatiques et préparation des bobines constituent autant d’étapes qui conditionnent la suite de la fabrication.
À travers cette série d’articles, nous suivrons le parcours d’une carte électronique au fil des principales étapes de production, depuis l’entrée des composants dans l’usine jusqu’aux opérations d’assemblage, d’inspection et de test.
Ce premier article s’intéresse à l’amont de la ligne CMS. Dans un environnement de production électronique, la qualité d’une carte ne repose pas uniquement sur les opérations de sérigraphie, de placement ou de refusion. Elle commence dès la réception des composants et se construit tout au long de leur contrôle, de leur stockage et de leur préparation.
SOMMAIRE
- Contrôler les composants dès leur réception
- La traçabilité des composants commence dès leur réception
- De la bobine à la carte assemblée
- Compter les composants sans dérouler les bobines
- MSL : l'humidité doit être maîtrisée avant la refusion
- Stockage dynamique : savoir où se trouve chaque composant
- Préparer les bobines et les feeders pour la ligne CMS
- La qualité d'une carte commence avant son assemblage
Contrôler les composants dès leur réception
Une nomenclature électronique peut comporter quelques dizaines comme plusieurs centaines de références. À chaque livraison, l’objectif est de vérifier que les composants reçus correspondent bien aux éléments attendus avant leur intégration au stock.
Les contrôles peuvent notamment porter sur la référence fabricant, le conditionnement, les informations figurant sur l’étiquette, le lot ou encore la correspondance avec le bon de livraison et la commande initiale.
Une erreur de référence ou d’étiquetage détectée à cette étape peut encore être isolée. Une fois le composant introduit dans le flux de production, les conséquences deviennent plus difficiles à maîtriser.
Cette vigilance prend également une importance particulière lorsque les composants proviennent de circuits d’approvisionnement différents. Selon leur provenance et les exigences associées au produit final, des vérifications supplémentaires peuvent être nécessaires avant d’autoriser leur entrée en stock.
L’objectif n’est donc pas uniquement logistique. Il s’agit déjà d’une première étape de maîtrise du risque industriel.
La traçabilité des composants commence dès leur réception
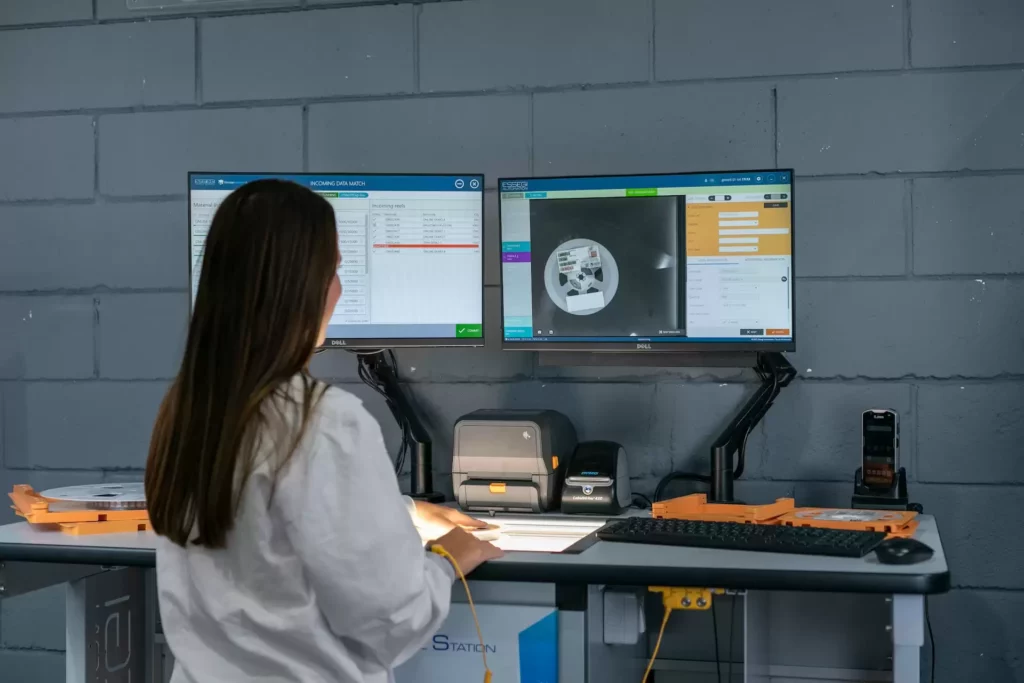
Une fois le composant accepté, il doit pouvoir être relié aux informations qui permettront de retracer son parcours. Cette traçabilité commence idéalement dès la réception de la matière, avant même son entrée physique dans le stock.
Dans une production électronique, elle peut associer plusieurs niveaux d’information : référence fabricant, numéro de lot, fournisseur, quantité reçue, bobine ou autre conditionnement, ordre de fabrication et, selon le niveau de suivi recherché, lot de cartes électroniques assemblées.
L’enregistrement manuel de toutes ces données peut cependant devenir complexe lorsque les volumes et le nombre de références augmentent. Les informations nécessaires figurent souvent sur différentes étiquettes fournisseurs et peuvent être représentées par des codes 1D ou 2D selon des formats différents.
Des stations d’enregistrement des composants CMS permettent d’automatiser une partie de cette opération. Une bobine peut être placée sur le poste de réception afin de lire les codes présents sur ses étiquettes, récupérer les informations nécessaires et les confronter aux données déjà présentes dans le système de gestion.
Selon la configuration mise en place, une seule opération peut notamment permettre de :
- lire et importer les informations des étiquettes fournisseurs ou clients ;
- vérifier la correspondance entre le matériel reçu, le bon de livraison et la commande ;
- valider les références ou numéros de pièces autorisés ;
- attribuer un identifiant unique à la bobine ;
- enregistrer les quantités réceptionnées ;
- transmettre les données à l’ERP ou au MES ;
- photographier la bobine et associer cette image à son enregistrement.
L’archivage de l’image complète de la bobine apporte ici une information complémentaire. Il ne s’agit plus uniquement de conserver les données extraites d’une étiquette : l’état et l’identification du conditionnement au moment de sa réception peuvent également être consultés ultérieurement.
De la bobine à la carte assemblée
Une fois un identifiant attribué à chaque bobine ou conditionnement, celui-ci peut accompagner la matière dans les différentes étapes du flux logistique et de production.
L’objectif est de conserver le lien entre :
matière réceptionnée → bobine identifiée → stockage → préparation de l’ordre de fabrication → ligne CMS → production réalisée.
Cette continuité devient particulièrement utile lorsqu’une anomalie est détectée après fabrication.
Il ne suffit alors plus de constater qu’une carte présente un problème. Il faut pouvoir déterminer quelles productions sont susceptibles d’être concernées, quels composants ont été utilisés et quels lots ou bobines doivent être examinés.
Une traçabilité correctement structurée facilite ainsi la recherche de cause et permet de distinguer plusieurs origines possibles : composant, process d’assemblage, conception ou autre étape de fabrication.
Elle contribue également à limiter le périmètre d’une investigation. Plutôt que de considérer l’ensemble des productions comme potentiellement concerné, il devient possible de rechercher les cartes associées à une référence ou à un lot précis.
Cette exigence prend encore davantage d’importance dans les secteurs soumis à des contraintes documentaires élevées, où l’historique des composants et des opérations doit pouvoir être retrouvé longtemps après la fabrication.
Compter les composants sans dérouler les bobines
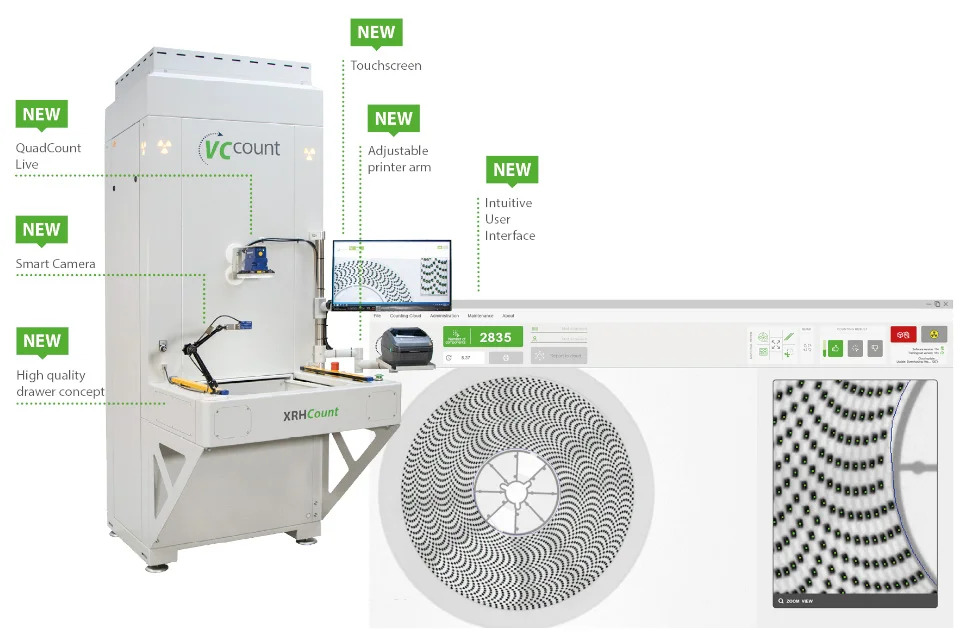
La quantité réellement disponible est une autre donnée importante avant de planifier une production.
Pendant longtemps, le comptage des composants en bobine s’est appuyé sur des compteuses mécaniques. Le principe consiste généralement à faire défiler la bande porteuse et à déterminer le nombre de composants à partir du pas entre les alvéoles.
La méthode fonctionne, mais nécessite une manipulation de la bobine et la saisie correcte de plusieurs paramètres.
Lorsque des centaines ou des milliers de bobines doivent être gérées, le temps consacré au comptage et le risque d’erreur deviennent des sujets importants.
Le comptage par rayons X permet d’aborder cette opération différemment. L’équipement analyse directement le contenu de la bobine et estime le nombre de composants présents sans avoir à la dérouler. Ces opérations peuvent être faites à livraison de la matière ou le plus souvent lors du retour de production.
Cette approche est particulièrement intéressante pour les composants conditionnés dans des emballages destinés à limiter leur exposition à l’humidité. Un comptage X-ray peut être réalisé sans ouvrir le dry pack, alors qu’un comptage manuel pourrait nécessiter son ouverture et donc modifier les conditions de conservation du composant.
MSL : l’humidité doit être maîtrisée avant la refusion
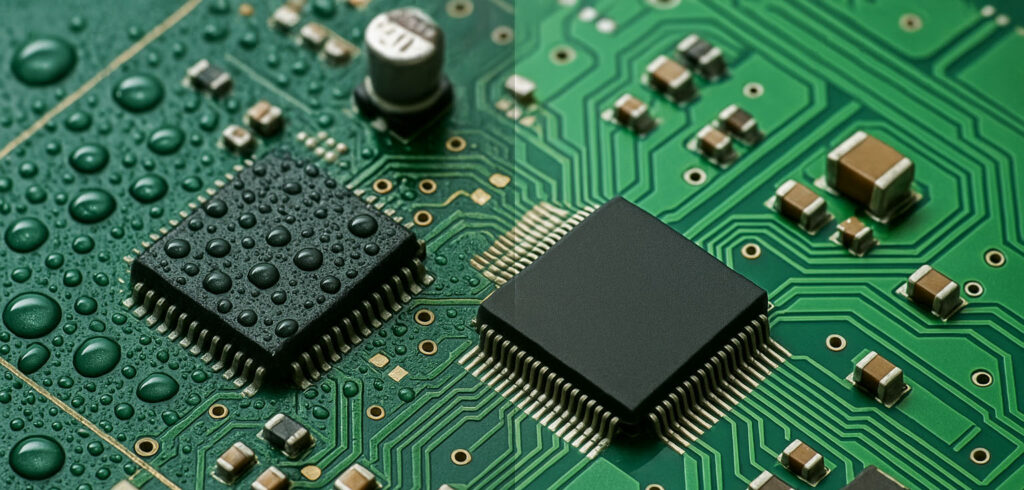
Certains composants électroniques sont sensibles à l’humidité absorbée pendant leur stockage ou leur manipulation.
Le MSL – Moisture Sensitivity Level permet de caractériser cette sensibilité et de définir les précautions nécessaires avant le passage en refusion.
Le problème apparaît notamment lorsque l’humidité contenue dans un composant est soumise à une montée rapide en température. Lors de la refusion, le composant est exposé en quelques minutes à une température suffisamment élevée pour faire évoluer rapidement l’humidité qu’il contient.
Cette contrainte peut générer des dommages visibles, mais également des fragilisations internes beaucoup plus difficiles à détecter immédiatement. Un composant peut ainsi continuer à fonctionner lors du contrôle initial tout en ayant été fragilisé par cette exposition.
Pour limiter ce risque, les composants sensibles sont généralement stockés dans des conditions contrôlées.
Cela peut passer par plusieurs moyens :
- des emballages étanches ou dry packs ;
- des sachets dessiccants ;
- des cartes indicatrices d’humidité ;
- des armoires de stockage à faible hygrométrie ;
- une remise en condition ou un séchage lorsque les limites d’exposition ont été dépassées.
Les PCB eux-mêmes peuvent également nécessiter une attention particulière concernant l’humidité avant leur passage en production.
Le stockage n’est donc pas simplement une question de place disponible dans le magasin. Les conditions environnementales font partie intégrante de la maîtrise du process.
Stockage dynamique : savoir où se trouve chaque composant
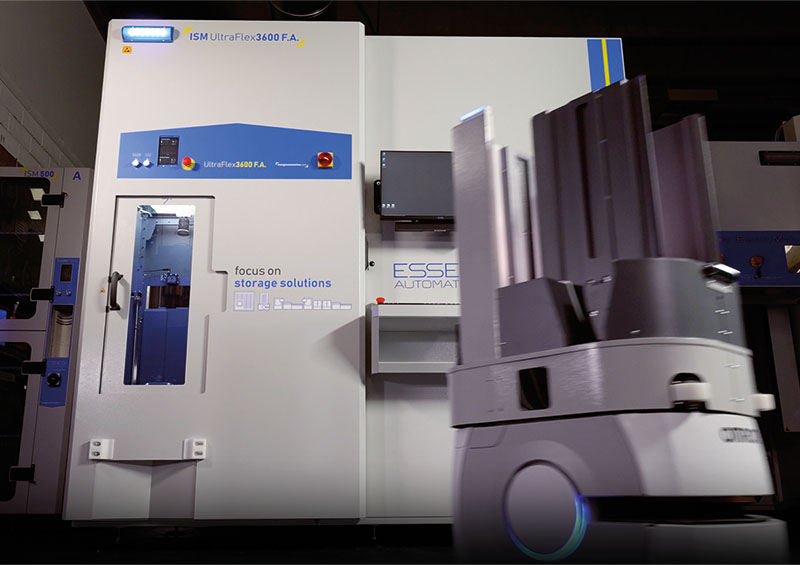
Une fois réceptionnés, contrôlés et enregistrés, les composants doivent être stockés jusqu’à leur utilisation.
Pour les composants CMS, la bobine reste l’un des formats les plus courants, mais les magasins doivent également gérer des plateaux, sticks et autres conditionnements.
À mesure que le nombre de références augmente, la difficulté n’est plus simplement de stocker les composants. Il faut pouvoir retrouver rapidement la bonne référence et la bonne bobine au moment où la production en a besoin.
Les systèmes de stockage dynamique automatisé ou dynamique statiques permettent de centraliser une partie de cette gestion.
Lorsqu’un ordre de fabrication doit être préparé, le système peut identifier les bobines nécessaires et les présenter à l’opérateur chargé de préparer la production. Les références nécessaires à une fabrication sont ainsi sorties du stock puis vérifiées avant d’être installées sur les feeders et les chariots destinés aux machines de placement.
L’intégration entre réception, stockage, ERP ou MES et ligne de production permet également de conserver la continuité des informations collectées lors de l’entrée de la matière.
Cette automatisation contribue à réduire les déplacements dans le magasin, à limiter les erreurs de prélèvement et à sécuriser la préparation des références nécessaires à la ligne.
[Maillage produit : solutions de stockage dynamique des composants distribuées par Accelonix]
Préparer les bobines et les feeders pour la ligne CMS
La dernière étape avant l’assemblage consiste à préparer les composants qui seront réellement utilisés par les machines.
À partir de l’ordre de fabrication et de la nomenclature, les bobines nécessaires sont sorties du stock puis affectées aux feeders.
Le feeder assure l’alimentation régulière de la machine de placement. Il présente successivement les composants afin que les buses de la machine puissent venir les prélever.
À ce stade, plusieurs informations doivent être cohérentes :
- la référence attendue par le programme ;
- la bobine installée ;
- le feeder utilisé ;
- son emplacement sur la machine ;
- l’ordre de fabrication concerné.
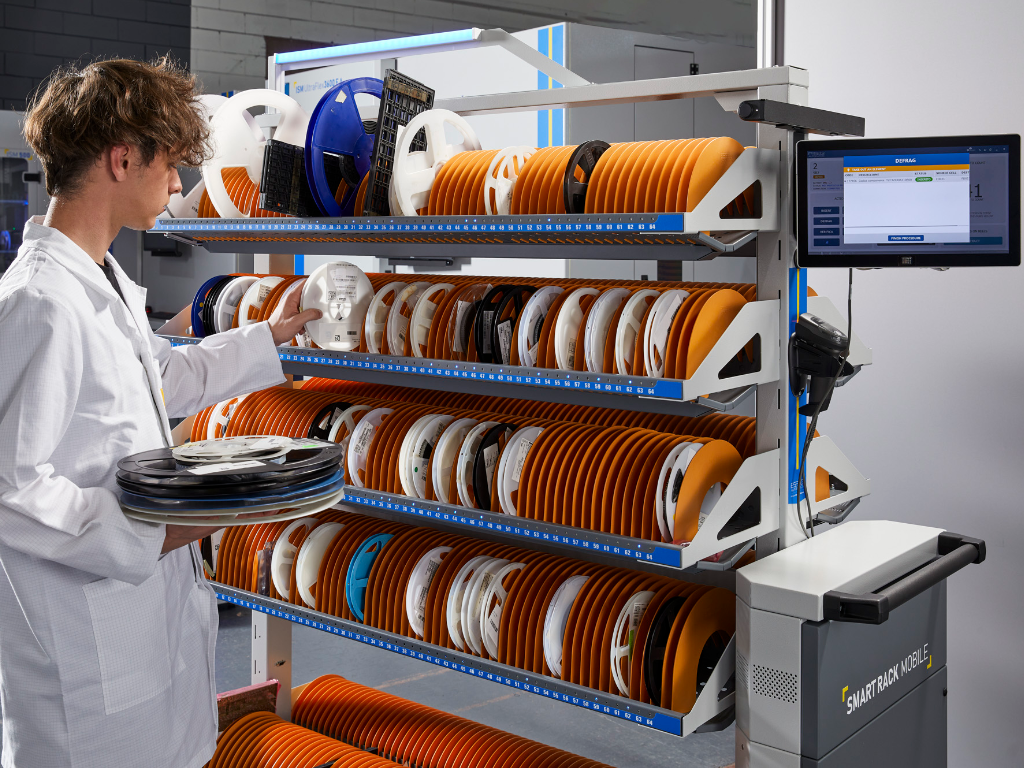
Cette préparation constitue le lien entre la logistique des composants et la fabrication proprement dite.
Une erreur commise ici peut conduire à alimenter la machine avec une mauvaise référence, alors même que le composant avait été correctement réceptionné et stocké.
C’est pourquoi les systèmes de vérification et de traçabilité continuent d’accompagner les composants jusqu’à leur arrivée sur la ligne.
La qualité d’une carte commence avant son assemblage
La réception et le stockage des composants pourraient sembler éloignés des opérations de fabrication d’une carte électronique. Ils en constituent pourtant la première étape.
Avant qu’un composant soit placé sur un PCB, il aura potentiellement été contrôlé, identifié, associé à un lot, compté, stocké dans des conditions environnementales maîtrisées puis préparé pour un ordre de fabrication précis.
Cette succession d’opérations poursuit un même objectif : s’assurer que le bon composant, dans le bon état et avec la bonne traçabilité, arrive au bon moment sur la ligne de production.
Une fois les bobines chargées sur les feeders et le PCB préparé, l’assemblage CMS peut commencer. La première opération consiste alors à déposer une quantité maîtrisée de pâte à braser avant de contrôler ce dépôt et de placer les composants.
C’est cette succession d’opérations — sérigraphie, inspection SPI et placement des composants CMS — que nous aborderons dans le prochain article de cette série.