

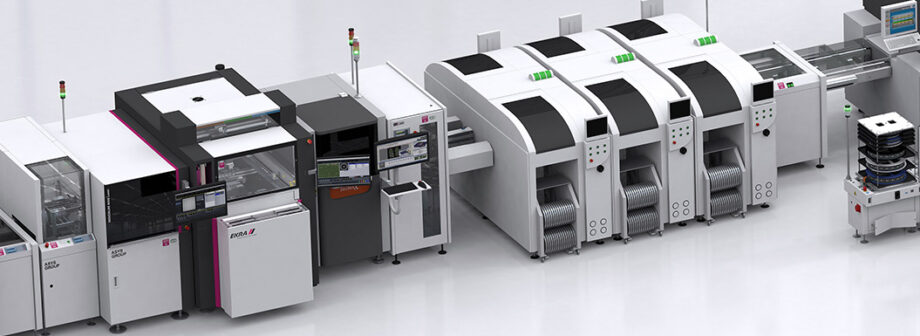
Dans le premier article de cette série, nous avons vu comment la qualité d’une carte électronique se prépare bien avant son entrée sur la ligne de production, dès la réception, le contrôle, le stockage et la préparation des composants électroniques.
Une fois les bobines identifiées, tracées et préparées sur leurs feeders, le circuit imprimé peut entrer dans la ligne CMS. Commence alors une succession d’opérations fortement liées les unes aux autres : dépôt de la pâte à braser, contrôle de ce dépôt, placement des composants puis préparation à la refusion.
À ce stade, la précision du process devient déterminante. Une variation de quelques dizaines de microns, une quantité de pâte mal maîtrisée ou un composant mal positionné peuvent avoir des conséquences sur la qualité du brasage final.
SOMMAIRE
- Le PCB entre dans la ligne CMS
- Sérigraphie : déposer la bonne quantité de pâte à braser
- Soudage ou brasage : quelle différence ?
- Le stencil doit s’adapter aux composants de la carte
- La granulométrie de la pâte à braser compte également
- La conception du PCB influence directement la sérigraphie
- SPI 3D : contrôler le dépôt avant de placer les composants
- Pourquoi contrôler la pâte avant le placement ?
- Pick-and-place : placer automatiquement les composants CMS
- Une machine de placement doit gérer des composants très différents
- L’ordre de placement doit être préparé en amont
- Le NPI prépare les données avant la production
- La panélisation influence également la ligne
- Une succession de contrôles plutôt qu’une seule étape de qualité
- Après le placement : la refusion
Le PCB entre dans la ligne CMS
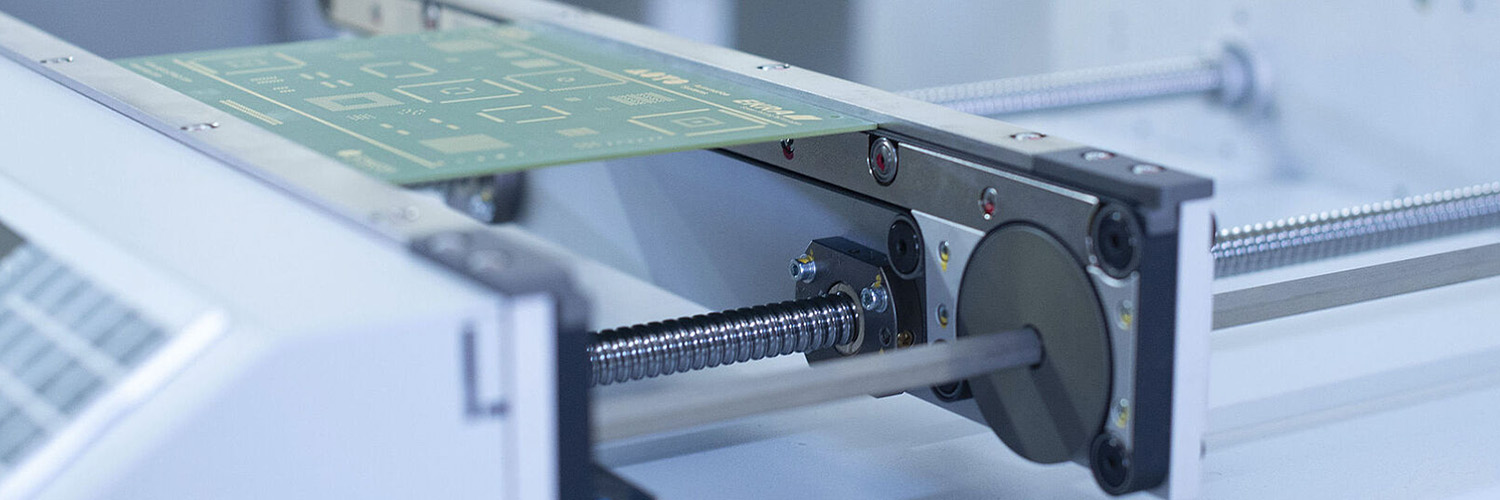
Le point de départ est un circuit imprimé nu, prêt à recevoir ses composants.
Avant son entrée sur la ligne, plusieurs conditions doivent déjà être réunies : le PCB doit être conforme, les composants préparés, les conditions d’humidité maîtrisées et les programmes nécessaires à la fabrication disponibles.
Le PCB est ensuite pris en charge par les convoyeurs de la ligne et passe successivement dans les différents équipements.
Dans une configuration classique, les premières étapes sont les suivantes :
- sérigraphie de la pâte à braser ;
- inspection SPI ;
- placement des composants CMS ;
- contrôle éventuel avant refusion ;
- passage dans le four.
Chaque étape dépend directement de la précédente. La qualité obtenue en sortie ne repose donc pas sur une seule machine, mais sur la maîtrise de l’ensemble du process.
Sérigraphie : déposer la bonne quantité de pâte à braser
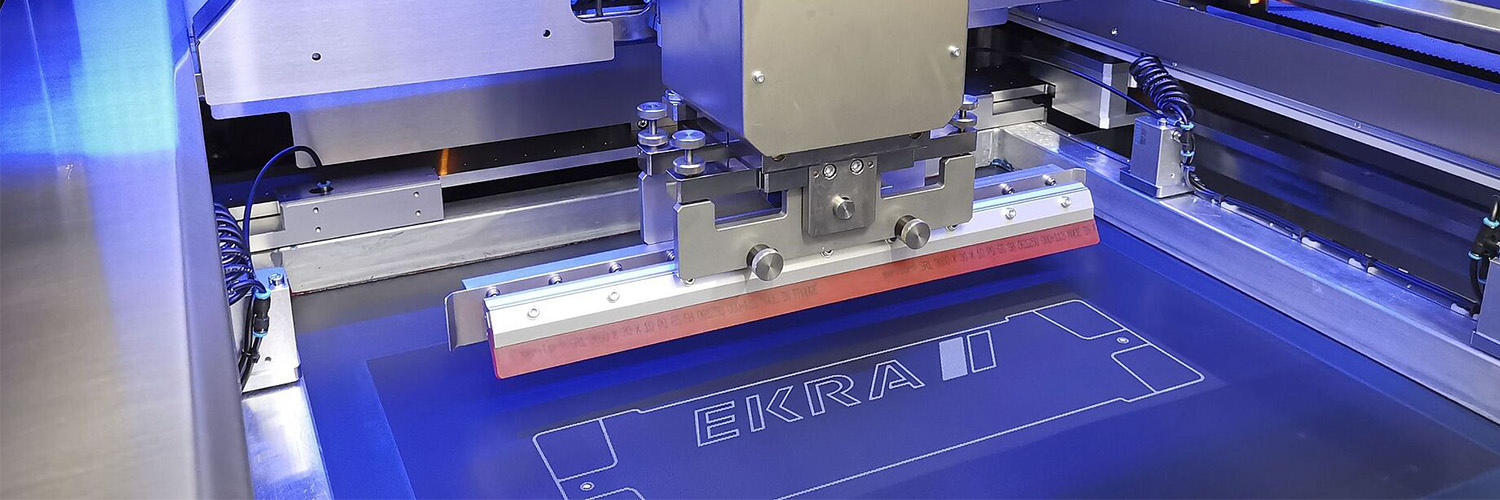
La première opération consiste à déposer la pâte à braser sur les plages d’accueil du PCB.
Cette opération est réalisée par une sérigraphieuse ou printer à l’aide d’un stencil, également appelé pochoir de sérigraphie.
Le stencil est une fine feuille métallique comportant des ouvertures correspondant aux zones sur lesquelles la pâte doit être déposée.
Pendant le cycle, le stencil est positionné au-dessus du PCB, puis une racle vient déplacer la pâte à braser sur sa surface. La matière traverse les ouvertures et se dépose sur les pads.
Lorsque le stencil se sépare du PCB, la pâte doit rester correctement transférée sur la carte.
Cette étape peut sembler simple dans son principe, mais elle fait intervenir plusieurs paramètres :
- épaisseur du stencil ;
- dimensions des ouvertures ;
- pression de raclage ;
- vitesse de raclage ;
- qualité du contact entre le stencil et le PCB ;
- propriétés de la pâte à braser ;
- conditions environnementales.
L’objectif est toujours le même : déposer une quantité adaptée de matière, avec une géométrie suffisamment régulière pour assurer la suite du process.
Soudage ou brasage : quelle différence ?
Dans le langage courant, on parle souvent de « soudure » des composants électroniques.
Techniquement, le terme brasage est plus approprié.
Lors d’un brasage, les éléments assemblés, le composant et le PCB, ne sont pas eux-mêmes fondus. Une matière d’apport, ici l’alliage présent dans la pâte à braser, assure leur liaison.
Lors de la refusion, cet alliage fond puis forme la connexion mécanique et électrique entre les plages du PCB et les terminaisons du composant.
Cette distinction terminologique peut sembler secondaire, mais elle permet de mieux comprendre le rôle exact de la pâte à braser dans le process.
Le stencil doit s’adapter aux composants de la carte
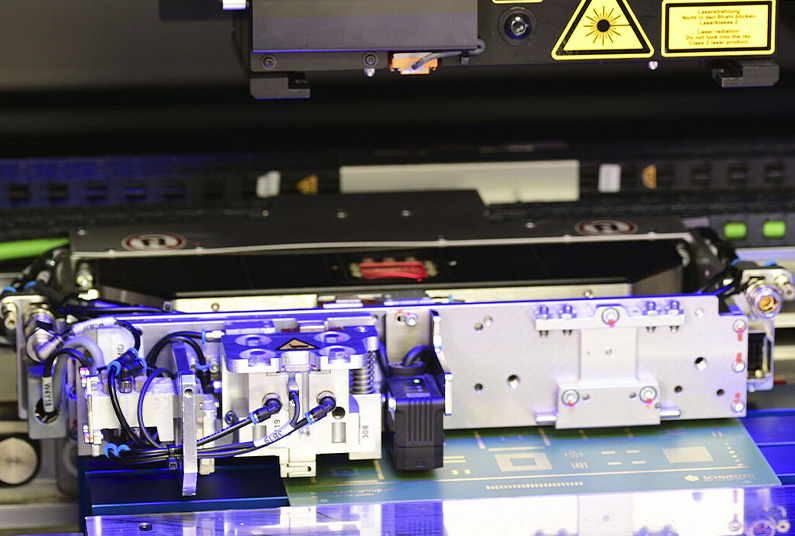
Toutes les cartes ne présentent pas la même difficulté de sérigraphie.
Sur certaines conceptions, la majorité des composants possède des dimensions et des pas relativement homogènes. Dans ce cas, une épaisseur de stencil constante peut suffire.
La situation se complique lorsque la même carte associe :
- petits passifs ;
- composants à pas fin ;
- BGA ;
- composants de puissance ;
- connecteurs CMS ;
- composants présentant des besoins différents en matière de volume de pâte.
Un très petit composant nécessite généralement un dépôt précis sur une surface réduite. À l’inverse, certains connecteurs ou composants de plus grande taille peuvent nécessiter davantage de matière.
Un stencil d’épaisseur uniforme devient alors un compromis.
Les stencils multi-niveaux
Pour répondre à ce type de configuration, il est possible d’utiliser des stencils comportant des zones d’épaisseurs différentes.
On parle notamment de zones step-up ou step-down.
Le principe consiste à augmenter ou réduire localement l’épaisseur du stencil afin de faire varier le volume de pâte déposé selon la zone de la carte.
Cette approche permet par exemple de déposer moins de pâte sur un composant à pas fin tout en conservant un volume plus important sur un connecteur situé quelques centimètres plus loin.
La conception du stencil devient ainsi une véritable composante du process d’industrialisation.
La granulométrie de la pâte à braser compte également
La pâte à braser n’est pas une matière totalement homogène.
Elle contient de très petites particules métalliques associées à un flux. La taille de ces particules varie selon le type de pâte utilisé.
Cette granulométrie influence la capacité de la pâte à remplir correctement les ouvertures du stencil, notamment lorsque celles-ci deviennent très petites.
Sur des composants à pas fin, des ouvertures réduites imposent généralement une maîtrise plus fine du choix de la pâte, du stencil et des paramètres de sérigraphie.
Plus les dimensions diminuent, plus la marge de process devient réduite.
C’est pourquoi le choix du stencil ne peut pas être dissocié du choix de la pâte à braser.
La conception du PCB influence directement la sérigraphie
La qualité de l’assemblage ne dépend pas uniquement de la ligne de production.
Le design du PCB lui-même joue un rôle important.
Dimensions des pads, distance entre les plages, implantation des composants, sérigraphie blanche ou encore positionnement de certains éléments peuvent faciliter ou compliquer l’industrialisation.
Par exemple, une surépaisseur située sous une zone où le stencil doit assurer un contact régulier avec le PCB peut perturber le dépôt de pâte.
Sur des composants de grande taille, quelques dizaines de microns peuvent avoir peu d’effet. Sur un composant très petit ou à pas fin, cette même variation peut devenir beaucoup plus significative.
Cela montre pourquoi les problématiques de Design for Manufacturing doivent idéalement être anticipées avant le lancement en production.
Une conception facilement industrialisable permet de réduire les ajustements process, les retouches et les risques de défaut.
SPI 3D : contrôler le dépôt avant de placer les composants
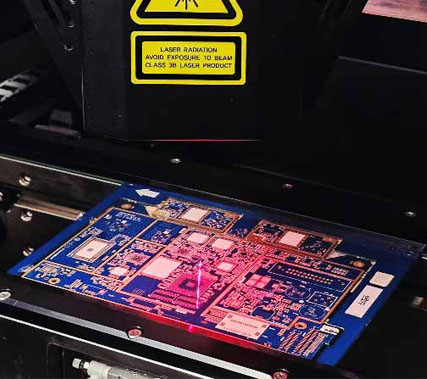
Une fois la pâte déposée, la carte peut passer directement dans une machine d’inspection SPI.
SPI signifie Solder Paste Inspection.
Son rôle est de contrôler la qualité du dépôt réalisé par la sérigraphieuse avant que les composants ne soient placés.
La SPI 3D mesure notamment :
- la hauteur du dépôt ;
- sa surface ;
- son volume ;
- sa position ;
- son éventuel décalage par rapport au pad.
Le volume constitue une donnée particulièrement intéressante.
À partir de la géométrie attendue de l’ouverture du stencil et de son épaisseur, il est possible de déterminer un volume théorique de pâte à braser. La SPI compare ensuite ce volume avec ce qui est réellement présent sur le PCB.
Cette étape permet d’identifier rapidement plusieurs situations :
- manque de pâte ;
- dépôt décalé ;
- excès de pâte ;
- dépôt incomplet ;
- variation anormale entre plusieurs pads.
L’intérêt est d’intervenir avant le placement des composants et avant la refusion.
Un défaut détecté à ce stade peut encore conduire au nettoyage du PCB et à une nouvelle sérigraphie, ainsi qu’à un ajustement des paramètres du process. La source décrit précisément cette logique : les cartes non conformes sont retirées, nettoyées et le process de sérigraphie est ajusté avant reprise.
Les solutions d’inspection SPI 3D distribuées par Accelonix permettent d’intégrer ce contrôle directement dans la ligne de production.
Pourquoi contrôler la pâte avant le placement ?
Le dépôt de pâte influence directement le comportement du composant pendant la refusion.
Un manque de matière peut empêcher la formation correcte d’un joint de brasure.
Un excès peut favoriser la formation de ponts entre deux connexions voisines.
Une différence importante entre deux pads d’un même composant peut également créer des forces déséquilibrées pendant la montée en température.
Sur certains composants passifs, ce phénomène peut contribuer au tombstoning, parfois appelé effet Manhattan, où le composant se relève d’un côté pendant la refusion.
La SPI agit donc comme un contrôle intermédiaire : elle permet de corriger un problème avant qu’il ne soit transformé en défaut de brasage.
Pick-and-place : placer automatiquement les composants CMS
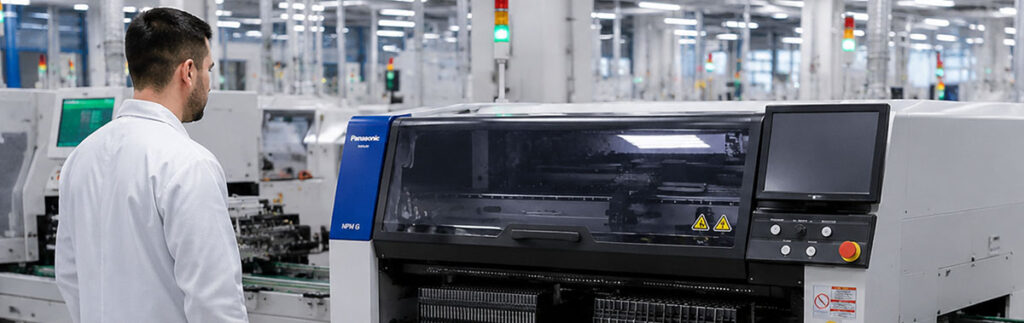
Après validation du dépôt, la carte arrive dans les machines de placement.
Le principe du pick-and-place consiste à prélever automatiquement les composants dans leurs conditionnements puis à les déposer à leurs coordonnées programmées sur le PCB.
Les composants sont généralement présentés par des feeders installés sur la machine.
Une buse vient saisir le composant, le plus souvent par aspiration.
Avant son placement, le composant peut passer devant un système de vision afin de vérifier sa position et son orientation.
Cette étape est importante car un composant n’est pas nécessairement parfaitement centré dans son alvéole de bande.
La machine peut donc :
- prélever le composant ;
- mesurer sa position réelle ;
- calculer le décalage ;
- corriger automatiquement sa trajectoire ;
- le déposer à l’emplacement prévu sur le PCB.
La transcription décrit précisément cette correction par caméra avant placement.
Une machine de placement doit gérer des composants très différents
Une carte électronique peut regrouper une grande variété de boîtiers.
La machine doit donc pouvoir gérer :
- différentes dimensions ;
- différentes hauteurs ;
- plusieurs formes de composants ;
- des conditionnements différents ;
- plusieurs types de buses ;
- différentes exigences de précision.
La vitesse n’est donc qu’un des critères de performance d’une machine de placement.
La flexibilité est également déterminante, notamment dans les environnements où plusieurs références de cartes doivent être produites sur une même ligne.
Les machines de placement Panasonic distribuées par Accelonix couvrent différentes configurations de production CMS et permettent d’intégrer cette étape dans des lignes adaptées aux besoins de cadence, de précision et de flexibilité.
L’ordre de placement doit être préparé en amont
Une machine de pick-and-place ne se contente pas d’exécuter une liste de coordonnées.
Le programme de production doit tenir compte de nombreux paramètres :
- position des composants ;
- ordre de placement ;
- type de feeder ;
- buses disponibles ;
- hauteur des composants ;
- déplacements des têtes ;
- risques de collision ;
- organisation du panneau ;
- temps de cycle.
L’ordre de placement peut notamment devenir important lorsque des composants de hauteurs différentes sont proches les uns des autres.
Placer un composant volumineux trop tôt peut compliquer l’accès à un petit composant situé à proximité.
La préparation du programme vise donc à trouver un compromis entre précision, sécurité du process et productivité.
Le NPI prépare les données avant la production
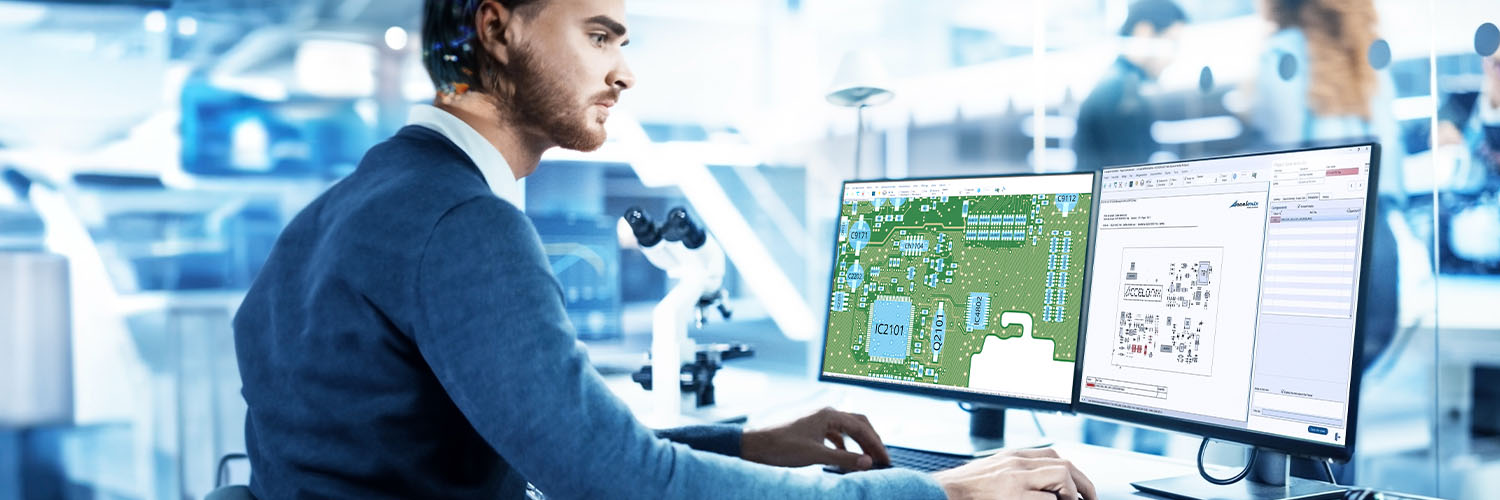
Une grande partie de ce travail se déroule avant même que le PCB arrive sur la ligne.
La phase de New Product Introduction – NPI consiste notamment à exploiter les données de conception et de fabrication pour préparer les différents équipements.
Selon les informations disponibles, les équipes méthodes peuvent travailler à partir de :
- fichiers CAO ;
- nomenclature BOM ;
- Gerber ;
- données de placement ;
- plans d’équipement ;
- informations composants.
Ces données doivent être vérifiées, rapprochées puis transformées en informations utilisables par les équipements de production.
L’objectif est d’éviter les ressaisies manuelles et de sécuriser la transition entre les données de conception et la fabrication.
Les solutions Accelonix Software s’inscrivent dans cette phase de préparation NPI en facilitant l’exploitation des données nécessaires à l’industrialisation et à la préparation de la production.
La panélisation influence également la ligne
Les PCB ne circulent pas nécessairement individuellement sur la ligne.
Plusieurs circuits peuvent être regroupés dans un même panneau afin d’améliorer la productivité et de faciliter le convoyage.
Cette panélisation doit cependant tenir compte des capacités des différents équipements :
- largeur de convoyeur ;
- dimensions maximales acceptées ;
- position des bandes techniques ;
- position des mires ;
- contraintes de sérigraphie ;
- accessibilité des composants.
Les mires, ou fiducials, donnent aux machines des références visuelles précises pour déterminer la position réelle du PCB ou du panneau.
Pour des composants très petits ou à pas fin, des mires locales peuvent également être utilisées afin d’améliorer la précision de référencement.
La panélisation n’est donc pas seulement une optimisation de cadence. Elle fait partie des paramètres d’industrialisation de la carte.
Une succession de contrôles plutôt qu’une seule étape de qualité
Entre l’entrée du PCB dans la ligne et la sortie des machines de placement, plusieurs mécanismes contribuent déjà à la maîtrise du process :
stencil adapté → dépôt de pâte → contrôle SPI → feeders vérifiés → vision composant → correction de placement → programmation optimisée.
Chaque étape réduit une partie du risque avant la suivante.
Cette logique est importante : la qualité d’une carte électronique ne doit pas être considérée comme un contrôle final réalisé une fois le produit terminé.
Elle se construit progressivement, à chaque étape de la fabrication.
Après le placement : la refusion
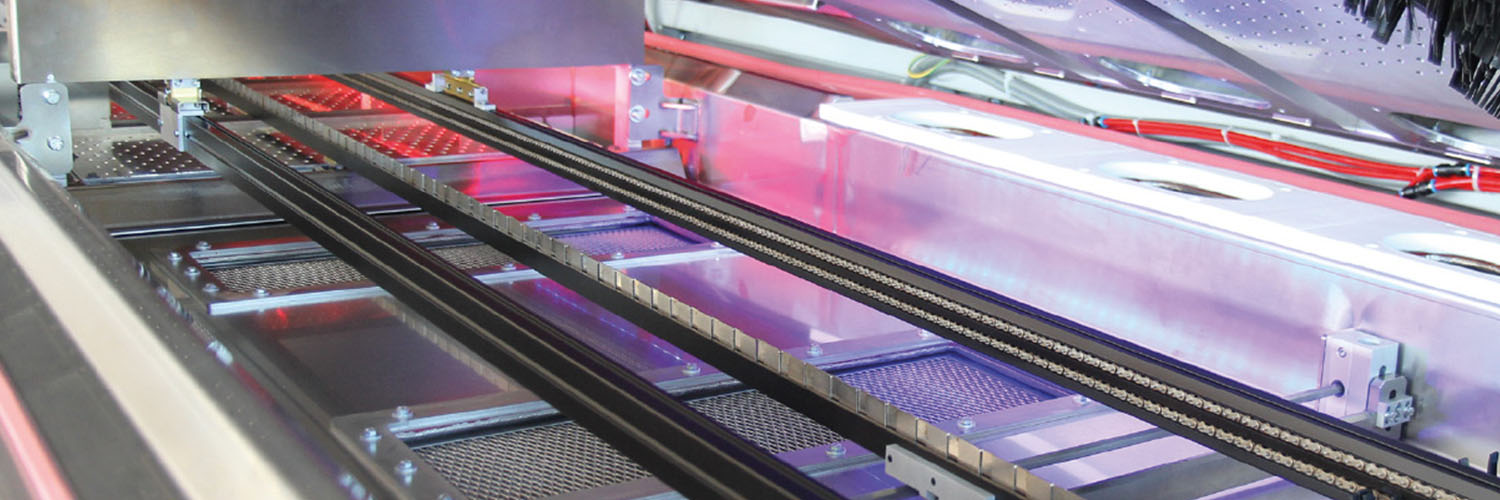
À la sortie des machines de placement, les composants sont positionnés sur la pâte à braser, mais ils ne sont pas encore définitivement assemblés au PCB.
La pâte possède suffisamment d’adhérence pour maintenir les composants pendant le convoyage, mais la connexion mécanique et électrique reste à réaliser.
La carte doit alors entrer dans le four de refusion, où elle suivra un profil thermique précisément défini.
La température, le temps, la masse thermique des composants et la composition de la carte vont alors devenir des paramètres déterminants.
C’est cette étape de refusion, de maîtrise du profil thermique et d’inspection après brasage que nous aborderons dans le prochain article de cette série.